

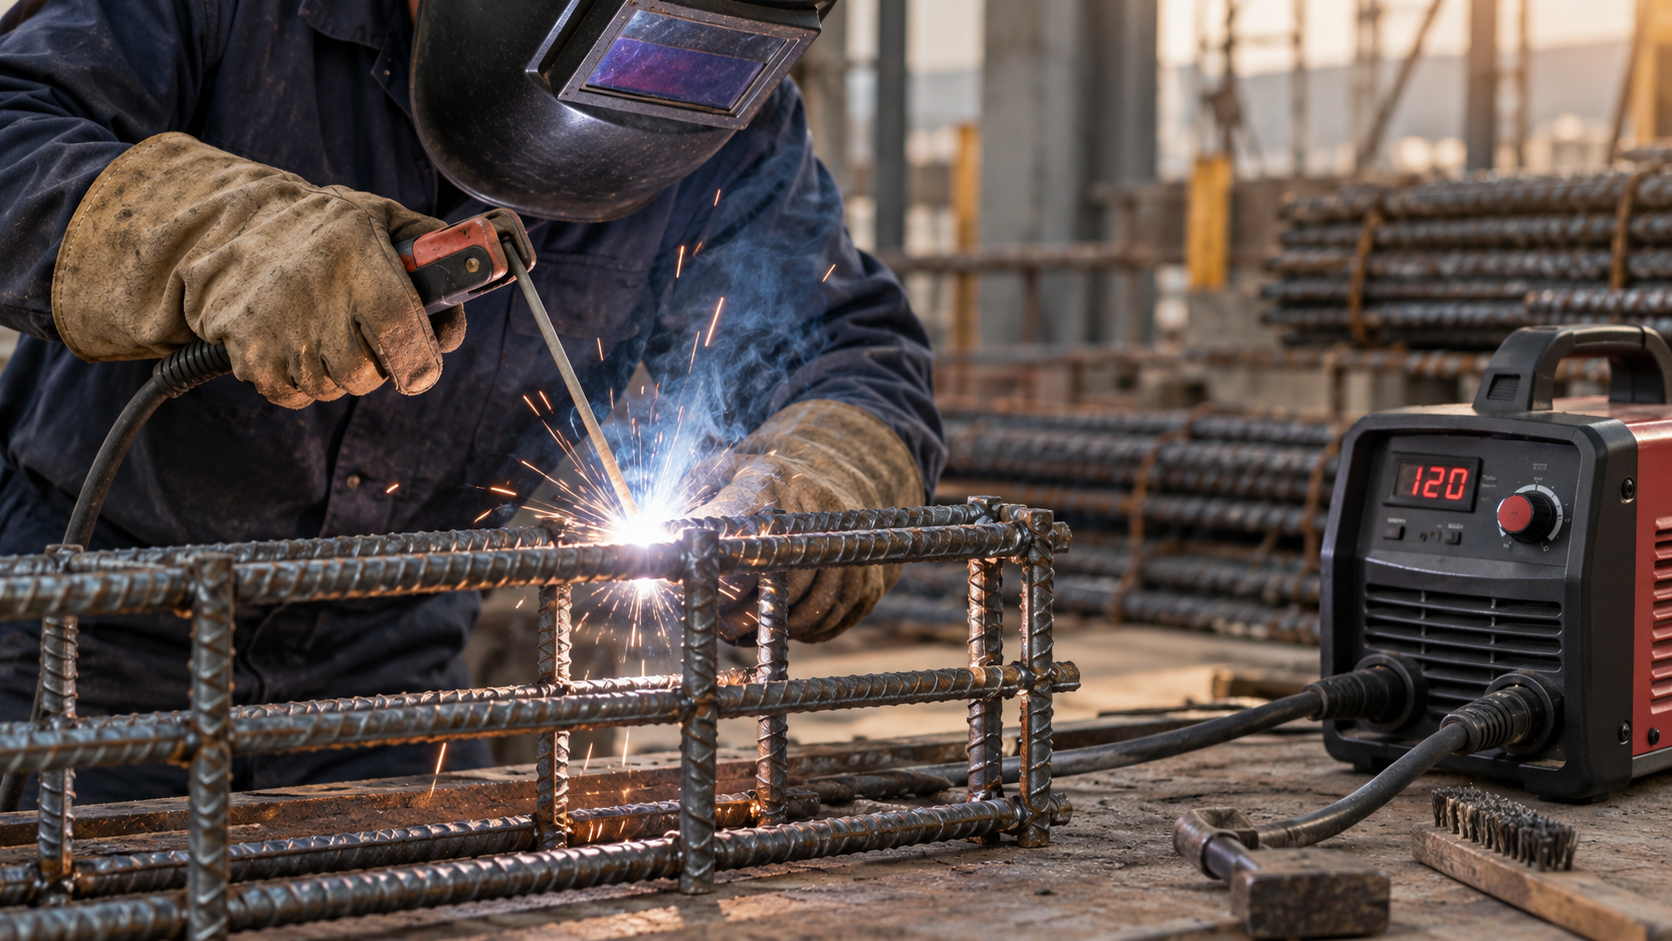
Диаметр арматуры не дает готового значения сварочного тока. При настройке учитывают электрод, положение шва и способ соединения: слабый ток приводит к прилипанию и непровару, высокий – к перегреву металла. По таблице можно выбрать стартовое значение, а перед основной работой проверить его на пробном соединении.
Ограничение по арматуре и проекту
Сварка арматурных каркасов несущих конструкций допустима только тогда, когда это предусмотрено проектом, выбран свариваемый класс проката и задана технология соединения. По неизвестной арматуре, случайному нахлесту или фотографии нельзя сделать инженерное заключение.
Если документации нет, решение принимает проектировщик или специалист по сварочному производству после идентификации материала и узла.
ГОСТ 34028-2016 устанавливает требования к арматурному прокату. Индекс «С» в обозначении класса, например А500С, означает, что для проката нормирована свариваемость. Это не отменяет требований к типу соединения и технологии. Класс проверяют по маркировке и документу о качестве партии: похожий профиль стержней не доказывает одинаковые свойства стали.
ГОСТ 14098-2014 определяет типы, конструкцию и размеры сварных соединений арматуры. Для варианта, которого нет в стандарте, нужны рабочие чертежи и технологическое описание. Поэтому сварка каркаса вспомогательного изделия не задает режим изготовления несущего узла по проекту.
MMA, или ручная дуговая сварка покрытым электродом, описывает процесс, но не разрешает применять его к любому стержню. Проект задает:
- тип соединения;
- швы;
- последовательность работы и контроль.
От чего зависит сварочный ток
Главный исходный параметр — марка и диаметр электрода. Покрытие влияет на поджиг, перенос металла, допустимую полярность и рабочий диапазон. Два электрода одинакового диаметра могут требовать разных настроек, поэтому надпись на упаковке имеет приоритет перед справочной таблицей.
На выбор также влияют:
- диаметр стержня и фактическая площадь металла в месте соединения;
- тип узла: прихватка, нахлест, стык, крестообразное соединение или соединение с закладной деталью;
- положение шва и возможность удерживать сварочную ванну;
- постоянный или переменный ток и полярность, разрешенные изготовителем расходника;
- состояние поверхности, длина дуги и скорость перемещения электрода;
- характеристики источника, кабелей, держателя и зажима на изделии.
Максимальная сила тока сварочного аппарата показывает только верхнюю границу. Важнее устойчивость дуги и продолжительность включения при нужном значении: источник на 200 А может требовать пауз при высокой нагрузке.
Ориентировочные диапазоны для MMA (обязательно сверить с упаковкой электродов)
В таблице приведены сводные справочные диапазоны. Это ориентир для выбора начальной точки, а не готовый режим конкретного электрода или арматурного узла.
| Диаметр электрода | Ориентировочный ток | Комментарий |
|---|---|---|
| 2,0 мм | 40–70 А | Тонкий металл и короткие прихватки; диапазон уточняют по марке |
| 2,5 мм | 60–90 А | Для сложных положений часто начинают с нижней части разрешенного диапазона |
| 3,0 мм | 80–130 А | Распространенный справочный диапазон; фактический размер электрода проверяют на пачке |
| 4,0 мм | 120–180 А | Нужны подходящие источник питания, кабели и ПВ |
| 5,0 мм | 160–250 А | Высокая нагрузка на аппарат и сеть; режим задает изготовитель электрода |
Например, ESAB для OK 46.00 указывает 50-80 А для 2,0 мм, 60-100 А для 2,5 мм, 80-150 А для 3,2 мм, 100-230 А для 4,0 мм и 150-290 А для 5,0 мм. Диапазоны другого покрытия могут отличаться.
Строка 3,0 мм в сводной таблице не означает, что электрод 3,2 мм надо считать трехмиллиметровым. Оба обозначения встречаются в практике, но настройку выбирают для диаметра, напечатанного производителем. Если на пачке стоит 3,2 мм и 90–140 А, используют этот диапазон, а не строку 3,0 мм.
Как связать электрод с диаметром арматуры
Универсальной зависимости «стержень X — электрод Y» нет. Диаметр арматуры не показывает геометрию шва: соединения внахлест, встык, крестом или с пластиной различаются подготовкой и тепловложением.
Электрод большого диаметра работает при более высоком токе и быстрее нагревает короткую прихватку. Тонкий расходник на массивном узле снижает производительность и может потребовать несколько проходов, которые нельзя добавлять вопреки проекту.
Сначала по проекту или технологической карте определяют соединение и способ сварки. Затем выбирают электрод для материала и положения, сверяют диаметр и режим с его паспортом.
Настройка аппарата за пять шагов
Регулировка силы тока сварочного аппарата начинается на образце из того же или сопоставимого материала. Пробный валик позволяет оценить дугу и ванну, не нагревая рабочий узел лишний раз.
- Выберите электрод и полярность. По упаковке проверьте марку, диаметр, положения, AC/DC и подключение держателя. Универсального правила полярности нет.
- Установите стартовый ток. Возьмите нижнюю или среднюю часть диапазона производителя с учетом положения либо выполните режим технологической карты.
- Сделайте пробный валик. Используйте образец сопоставимой толщины, очистите место зажима и держите короткую стабильную дугу.
- Оцените дугу и ванну. Отметьте гашение, прилипание, разбрызгивание, подрез или прожог вместе с длиной дуги и скоростью ведения.
- Скорректируйте значение. Miller рекомендует шаг 5-10 А с повторной пробой. Оставайтесь в диапазоне расходника и технологии.
Hot Start кратковременно повышает ток при поджиге, Arc Force меняет реакцию источника при сокращении дуги, а Anti-Stick снижает ток при залипании. Эти функции упрощают работу, но не исправляют ошибочный выбор электрода, полярности или основного режима.
Признаки слишком малого или большого тока
При недостаточном токе электрод липнет, дуга прерывается, а валик может получиться узким и выпуклым. Похожие симптомы дают:
- неверная длина дуги;
- грязная поверхность;
- плохой контакт;
- отсыревший расходник.
При избыточном токе ванна становится жидкой, усиливается разбрызгивание, растет риск подреза, прожога и перегрева. Похожие дефекты дают неверный угол и скорость ведения.
Сначала проверяют контакты и расходник, затем технику ведения. Для ответственного узла внешний осмотр не заменяет проектный контроль.
Положение шва, прихватки и короткие соединения
В вертикальном и потолочном положении расплавленный металл труднее удерживать. Часто используют значение ниже, чем для нижнего положения, но оно должно оставаться в диапазоне конкретного электрода. ESAB рекомендует при вертикальной сварке снижать ток для лучшего контроля ванны и сохранять короткую дугу. Числовую поправку выбирают по расходнику и технологии, универсального процента нет.
Прихватка фиксирует детали, но создает локальный нагрев. Ее нельзя самовольно применять для соединения несущей арматуры: проектом может быть предусмотрена вязка, механическая муфта или сварной узел другого типа.
Короткий шов не всегда требует минимального тока: при слишком низком значении дуга не стабилизируется. Нужны чистая поверхность, надежный контакт и проба. Hot Start применяют в пределах технологии.
Аппарат, кабели и расходные материалы
Проверьте диапазон тока и продолжительность включения, или ПВ. Для аппарата, у которого ПВ нормирована на десятиминутный цикл, 30% означает три минуты работы и семь минут охлаждения. Длительность цикла и условия измерения сверяют с паспортом.
Сечение и длина кабелей должны соответствовать руководству. Поврежденная изоляция и слабые контакты вызывают нагрев и нестабильную дугу. Зажим ставят на очищенный металл близко к рабочей зоне, если это допускает технология.
Подбирая сварочные инверторы MMA, сопоставляйте рабочий диапазон, ПВ на нужном токе, питание сети, допустимый диаметр расходника и длину кабелей. В разделе электроды сверяйте:
- марку;
- покрытие;
- диаметр;
- полярность и положения.
Остальное сварочное оборудование подбирают под утвержденную технологию, а не вместо нее.
Нужны маска с подходящим светофильтром, краги, закрытая негорючая одежда, вентиляция и средство пожаротушения. OSHA относит к рискам излучение дуги, аэрозоли, ожоги, пожар и поражение током. В сырости, замкнутом пространстве и рядом с горючими веществами без специальной подготовки не работают.
Три условных сценария настройки
Эти примеры показывают логику выбора. Они не служат технологией для реальной несущей конструкции.
Сценарий 1 — учебная прихватка
Исходные данные: подтвержденный свариваемый прокат, неответственный тренировочный образец, электрод 2,5 мм с указанным производителем диапазоном 60–90 А, нижнее положение. Стартуют примерно с 65–70 А, делают пробу и меняют значение небольшим шагом. На рабочий каркас такой режим переносят только при совпадении технологии.
Сценарий 2 — электрод 3,2 мм в вертикальном положении
Исходные данные: технический лист разрешает 90–140 А и выбранную полярность. Начальную настройку берут ближе к нижней части диапазона, например около 90–100 А, затем оценивают удержание ванны на образце. Это число относится к условным исходным данным, а не ко всем электродам 3,2 мм.
Сценарий 3 — электрод 4,0 мм и длинный цикл работы
Исходные данные: для расходного материала допустим ток 130-170 А, а технология предусматривает 150 А. До начала работы проверяют, какой ПВ аппарат обеспечивает при 150 А, подходят ли кабели и выдерживает ли питание нагрузку. Если ПВ недостаточен, уменьшают длительность цикла или выбирают другой источник; самовольно снижать проектный ток ради аппарата нельзя.
Вывод
Настройка MMA начинается с допустимости самого соединения. Затем проверяют:
- класс арматуры;
- тип узла;
- марку и диаметр электрода;
- полярность и диапазон производителя.
Таблица помогает найти стартовую точку, а пробный валик — уточнить ее в пределах технологии. Для несущего каркаса окончательное решение задают проект и специалист, отвечающий за сварочные работы.
FAQ
Можно ли сваривать любую строительную арматуру?
Нет. Нужны проектное разрешение, подтвержденный класс проката и технология соединения. Индекс «С» указывает на нормированную свариваемость, но не разрешает произвольный шов. Если класс и происхождение стержня неизвестны, сваривать несущий узел нельзя без решения проектировщика.
Какой ток поставить для электрода 3 мм?
Сводный ориентир из таблицы — 80–130 А. Сначала проверьте фактическую маркировку: распространенный электрод может иметь диаметр 3,2 мм и другой диапазон. Начальное значение выбирают по пачке, положению шва и технологии, затем проверяют на образце.
Почему электрод прилипает к арматуре?
Частые причины — недостаточный ток, слишком короткая дуга, плохой контакт зажима, загрязненная поверхность или отсыревший расходник. Проверьте соединения и состояние электрода, после чего меняйте ток небольшими шагами в разрешенном диапазоне.
Как понять, что ток завышен?
Ванна становится слишком жидкой, растут разбрызгивание и риск подреза, электрод быстро нагревается. Такие признаки могут зависеть и от скорости или длины дуги, поэтому подтвердите вывод пробой на образце и оценкой нескольких параметров.
Нужно ли менять ток для вертикального шва?
Часто его снижают относительно нижнего положения, чтобы удерживать ванну. Конкретное значение берут из рекомендаций изготовителя электрода и технологической карты. Выходить за разрешенный диапазон нельзя.
Какая полярность нужна для выбранной марки электродов?
Та, которую указал производитель на упаковке или в техническом листе. Одни электроды работают на переменном и постоянном токе обеих полярностей, другие требуют определенного подключения. Универсальной полярности для всей арматуры и всех покрытий нет.